Lackboxen måste följa godset
Chassin, maskinhytter och teknisk utrustning kräver plats för objektet, operatören, portar, lyft och säker passage runt arbetet.
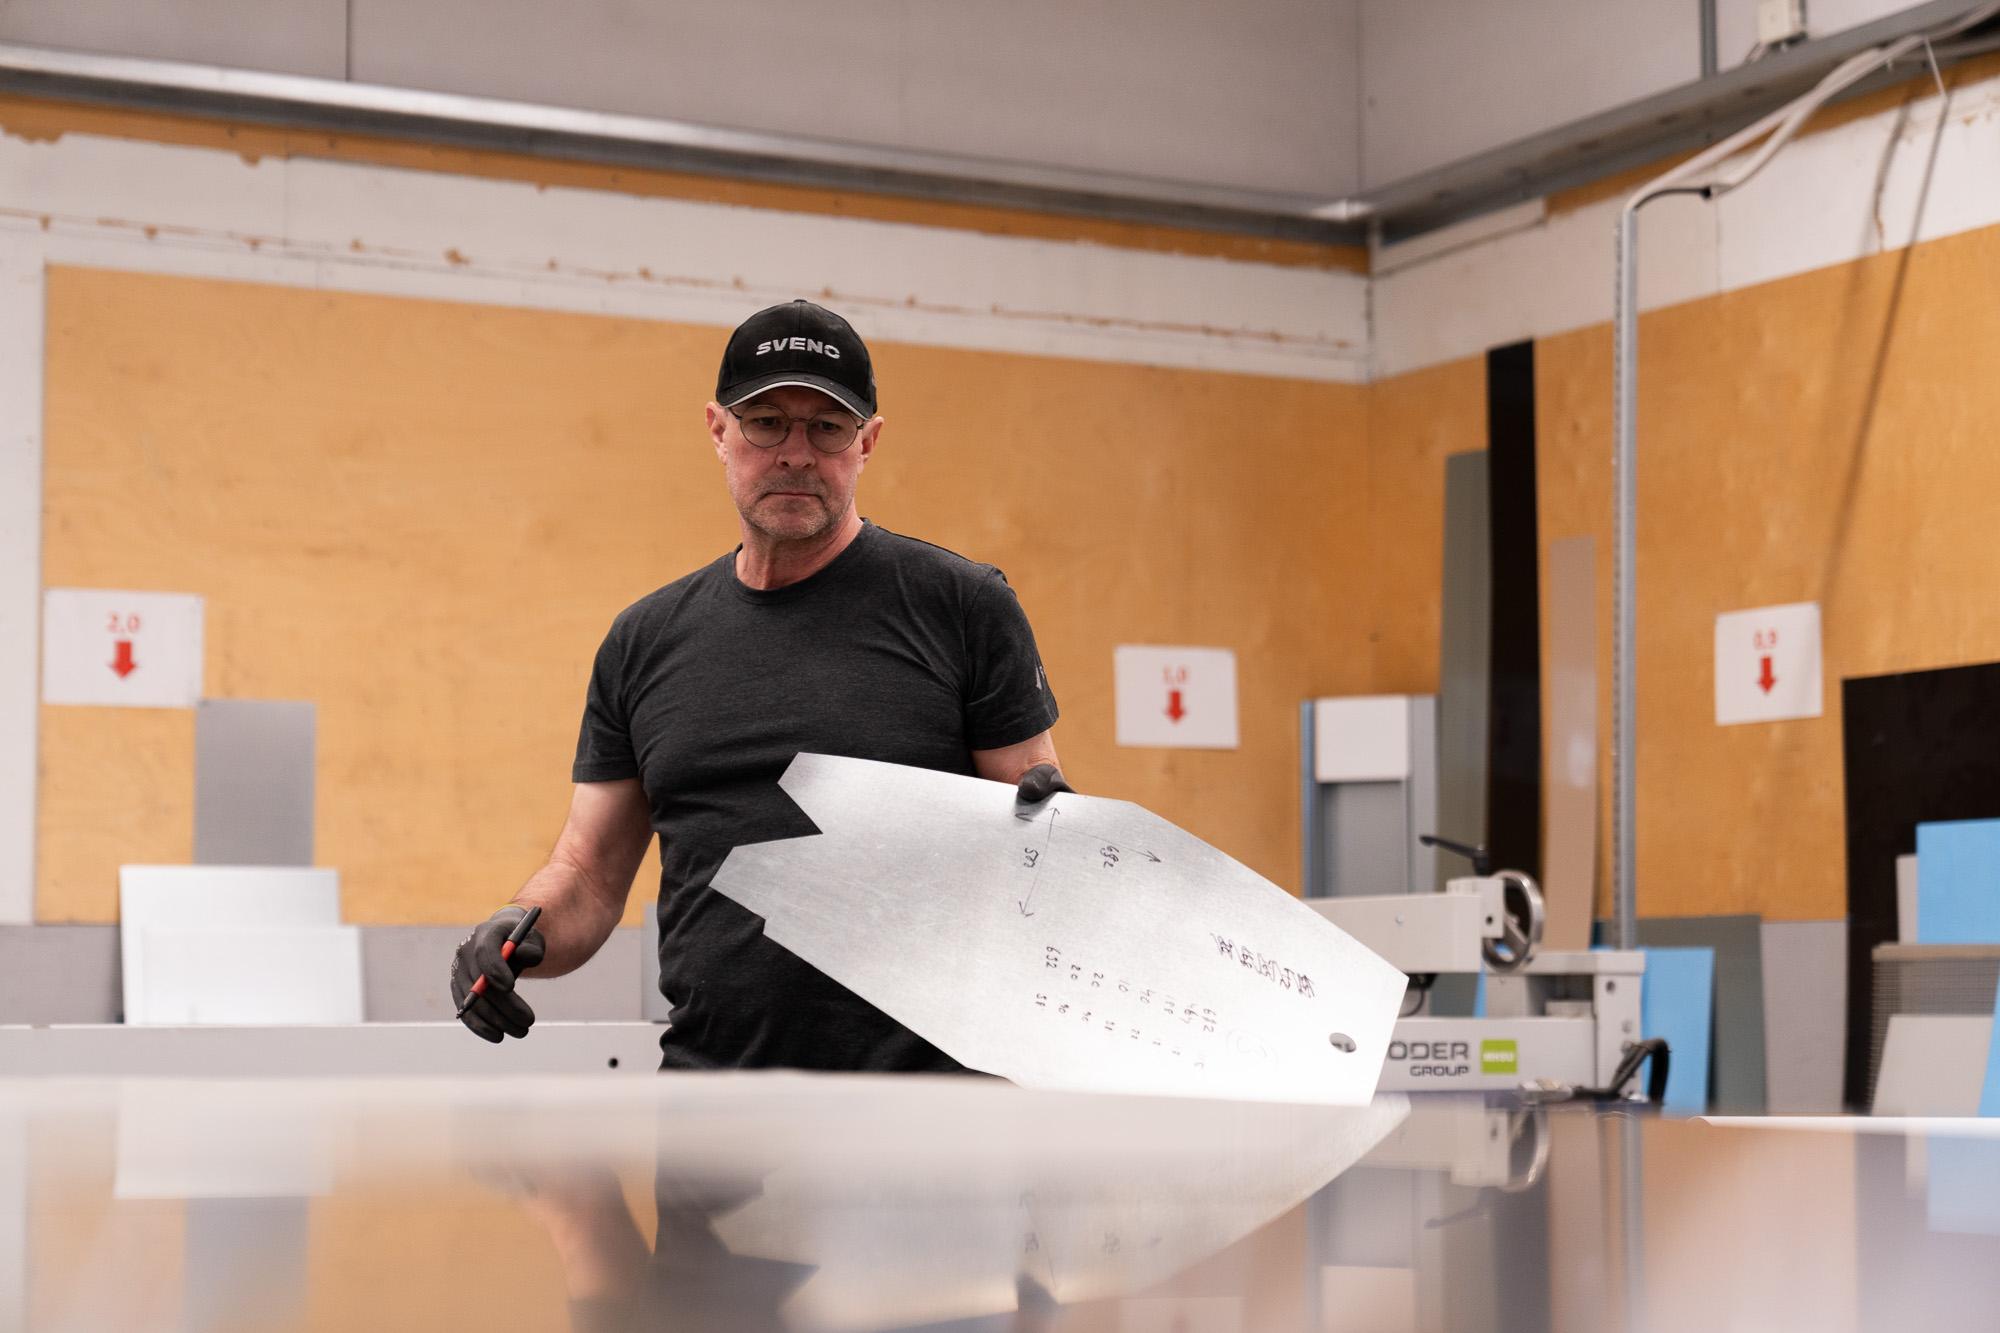
Ytbehandling av maskindelar, chassin, hytter och teknisk utrustning. Bolest planerar lackeringsanläggningar kring godset, hanteringen och takten i produktionen – inte bara kring själva lackboxen.
Inom maskin- och utrustningstillverkning är lackeringen ett led i en produktionslinje. Därför måste vi veta hur godset flyttas, var det väntar, hur länge det torkar och vad byggnaden måste klara innan en lösning väljs.
Lösningen ska dimensioneras efter godset, produktionstakten och byggnaden runt anläggningen.
4
förhållanden måste klargöras tidigt: gods, hantering, torkning och byggnad.
Det här är en planeringsregel, inte en teknisk specifikation.
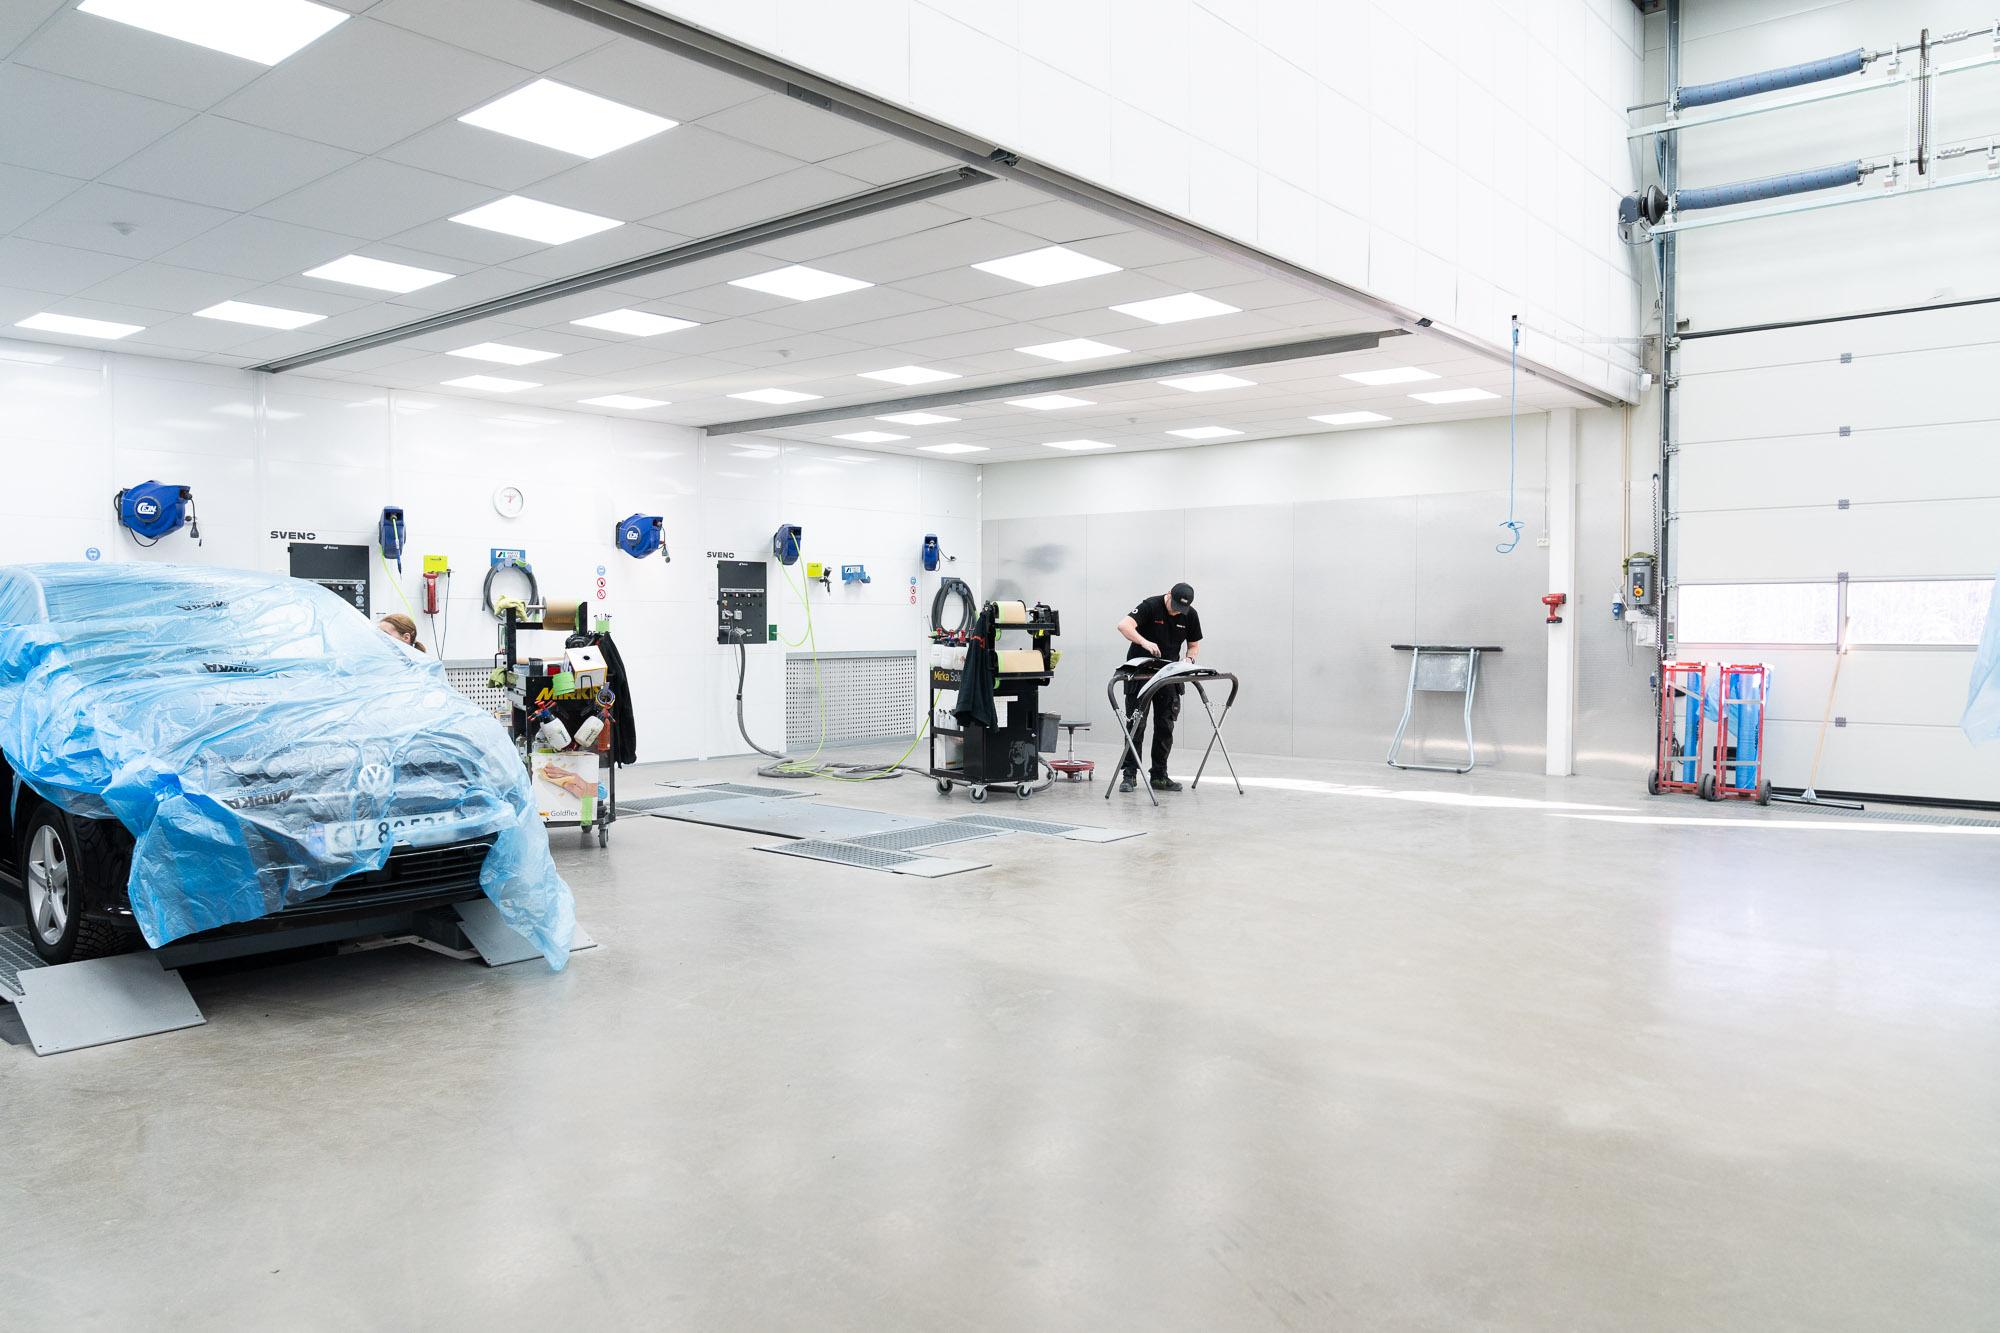
Chassin, maskinhytter och teknisk utrustning kräver plats för objektet, operatören, portar, lyft och säker passage runt arbetet.
När samma detalj kommer tillbaka i fast takt kan torkningen bli begränsningen. Då måste sprutning, torkning och intern logistik bedömas som ett enda flöde.
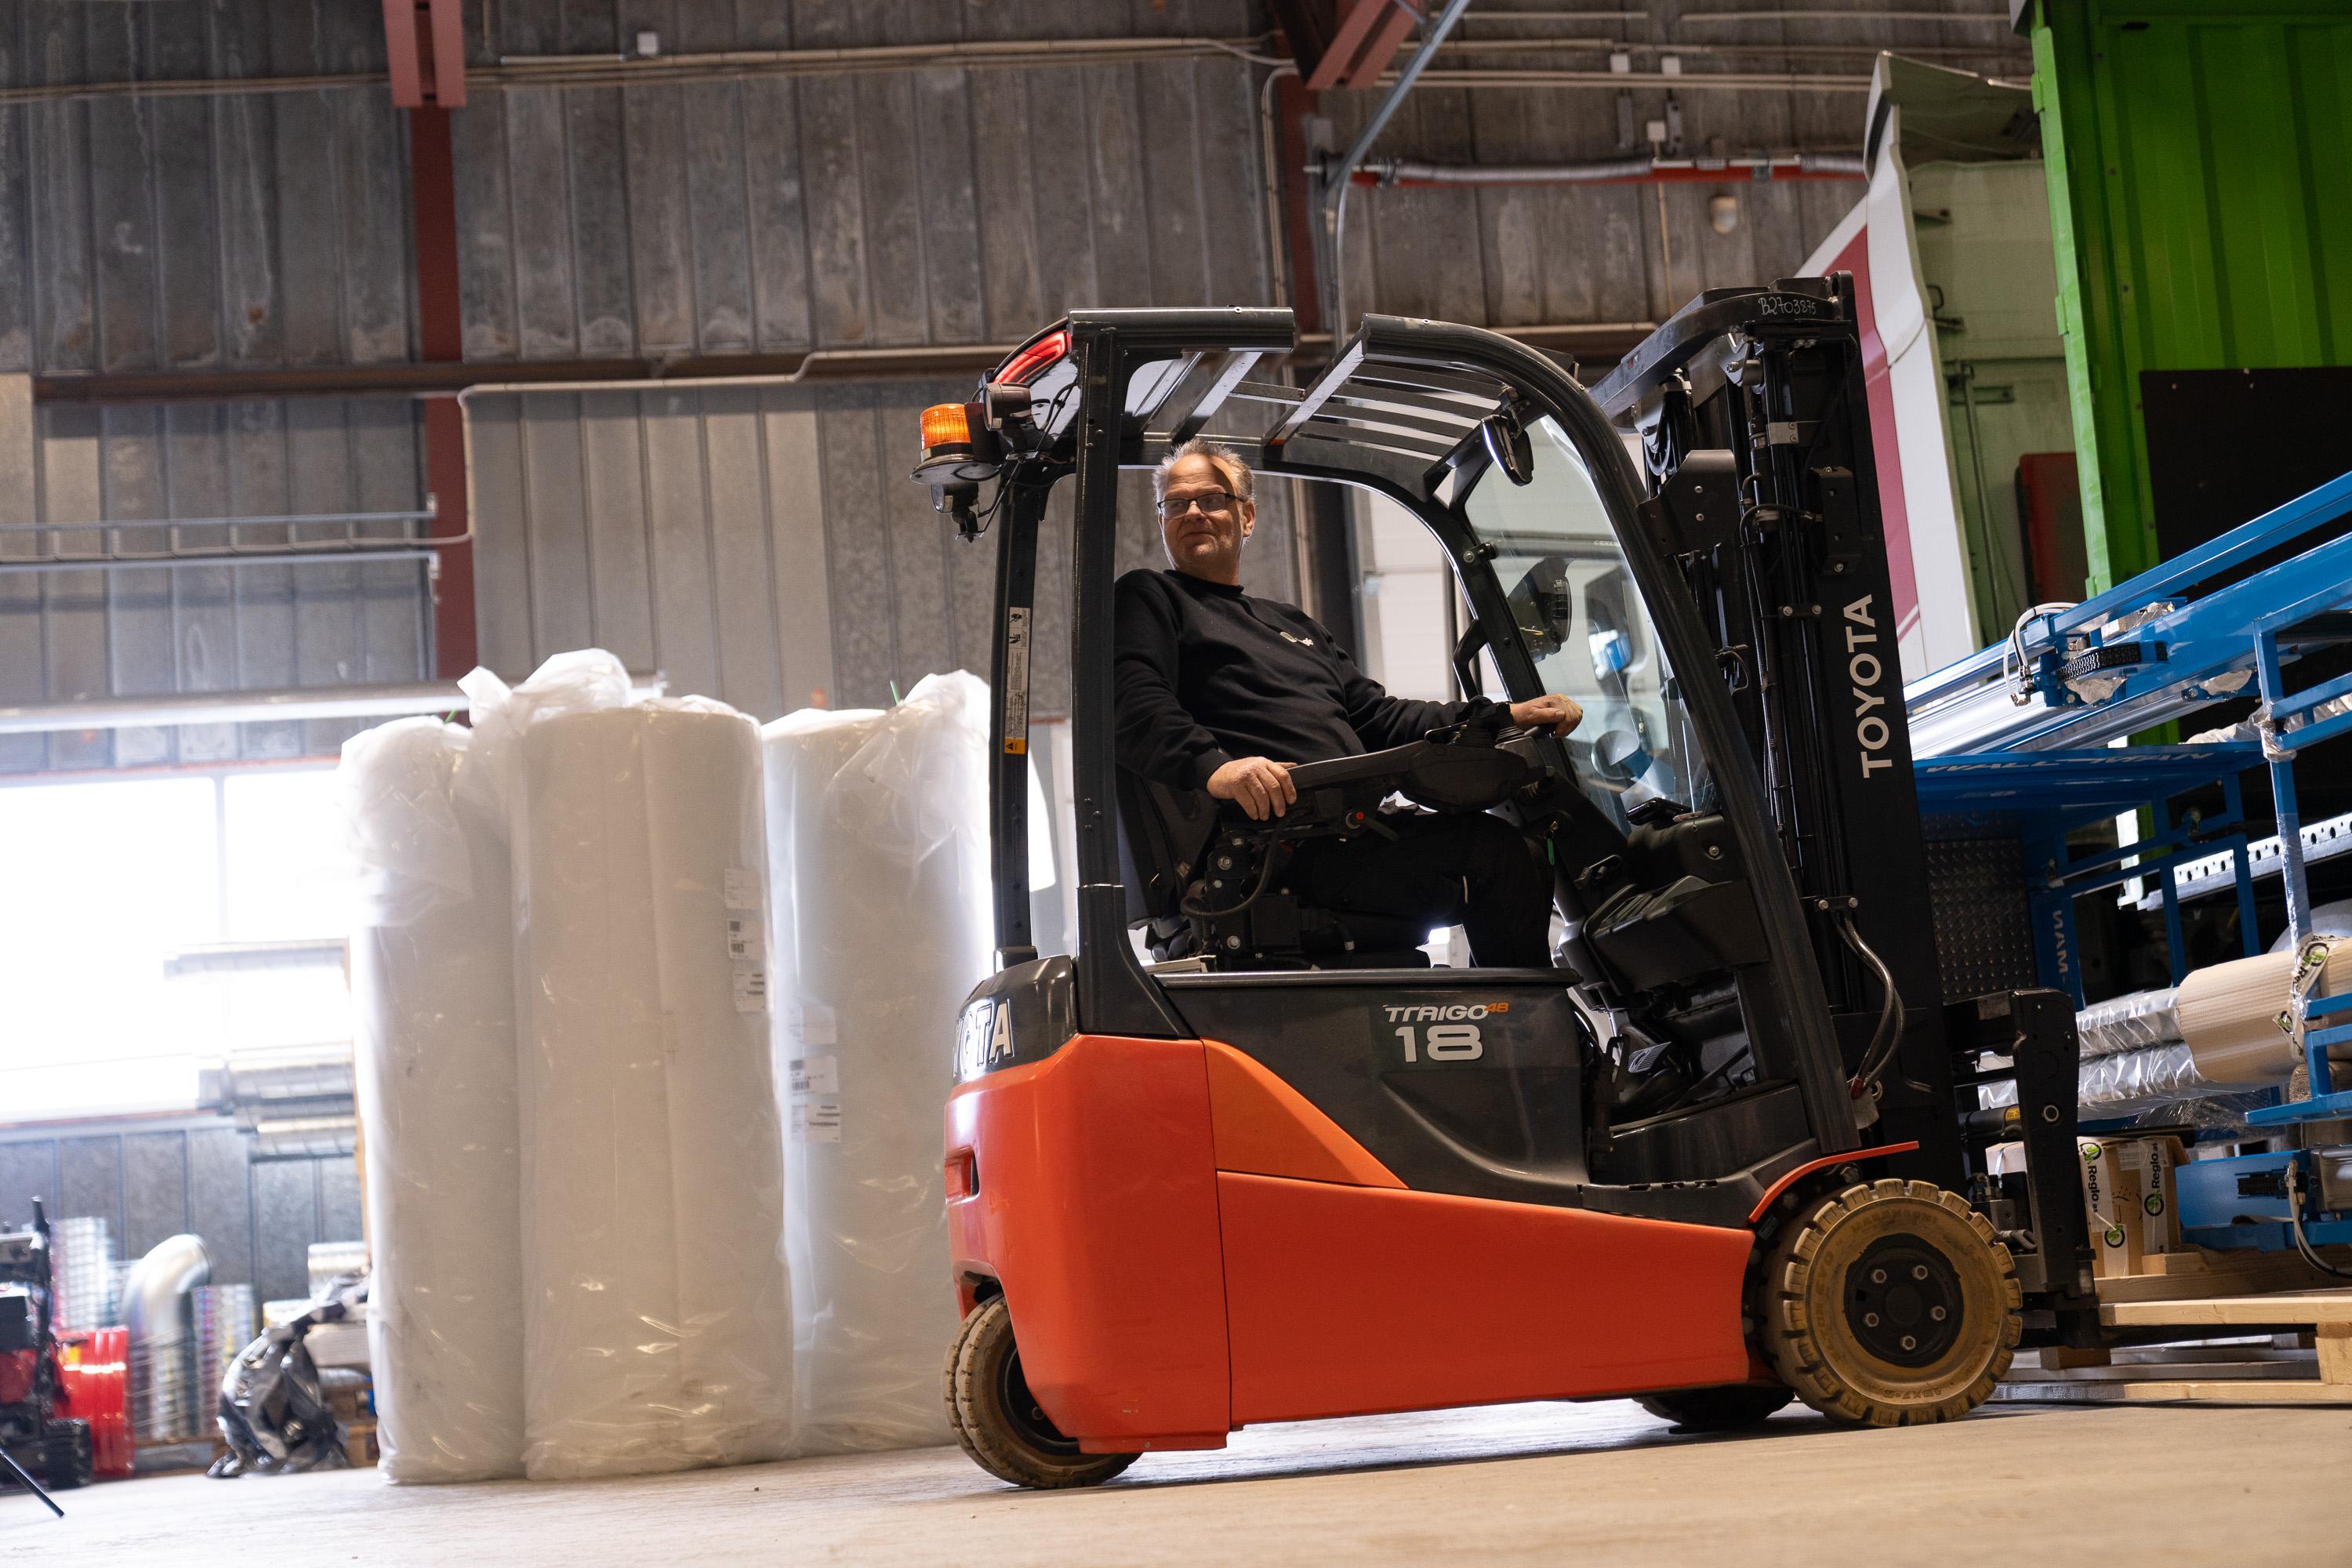
Därför börjar behovsanalysen med produktionsflödet innan vi låser boxtyp, storlek och teknisk lösning.
Anläggningen ska följa takten i produktionen, inte bromsa den. Då måste godset få arbetsutrymme, förarbetet hållas borta från nästa led, torkningen dimensioneras efter hur ofta detaljen kommer tillbaka och säkerheten följa de material du faktiskt använder.
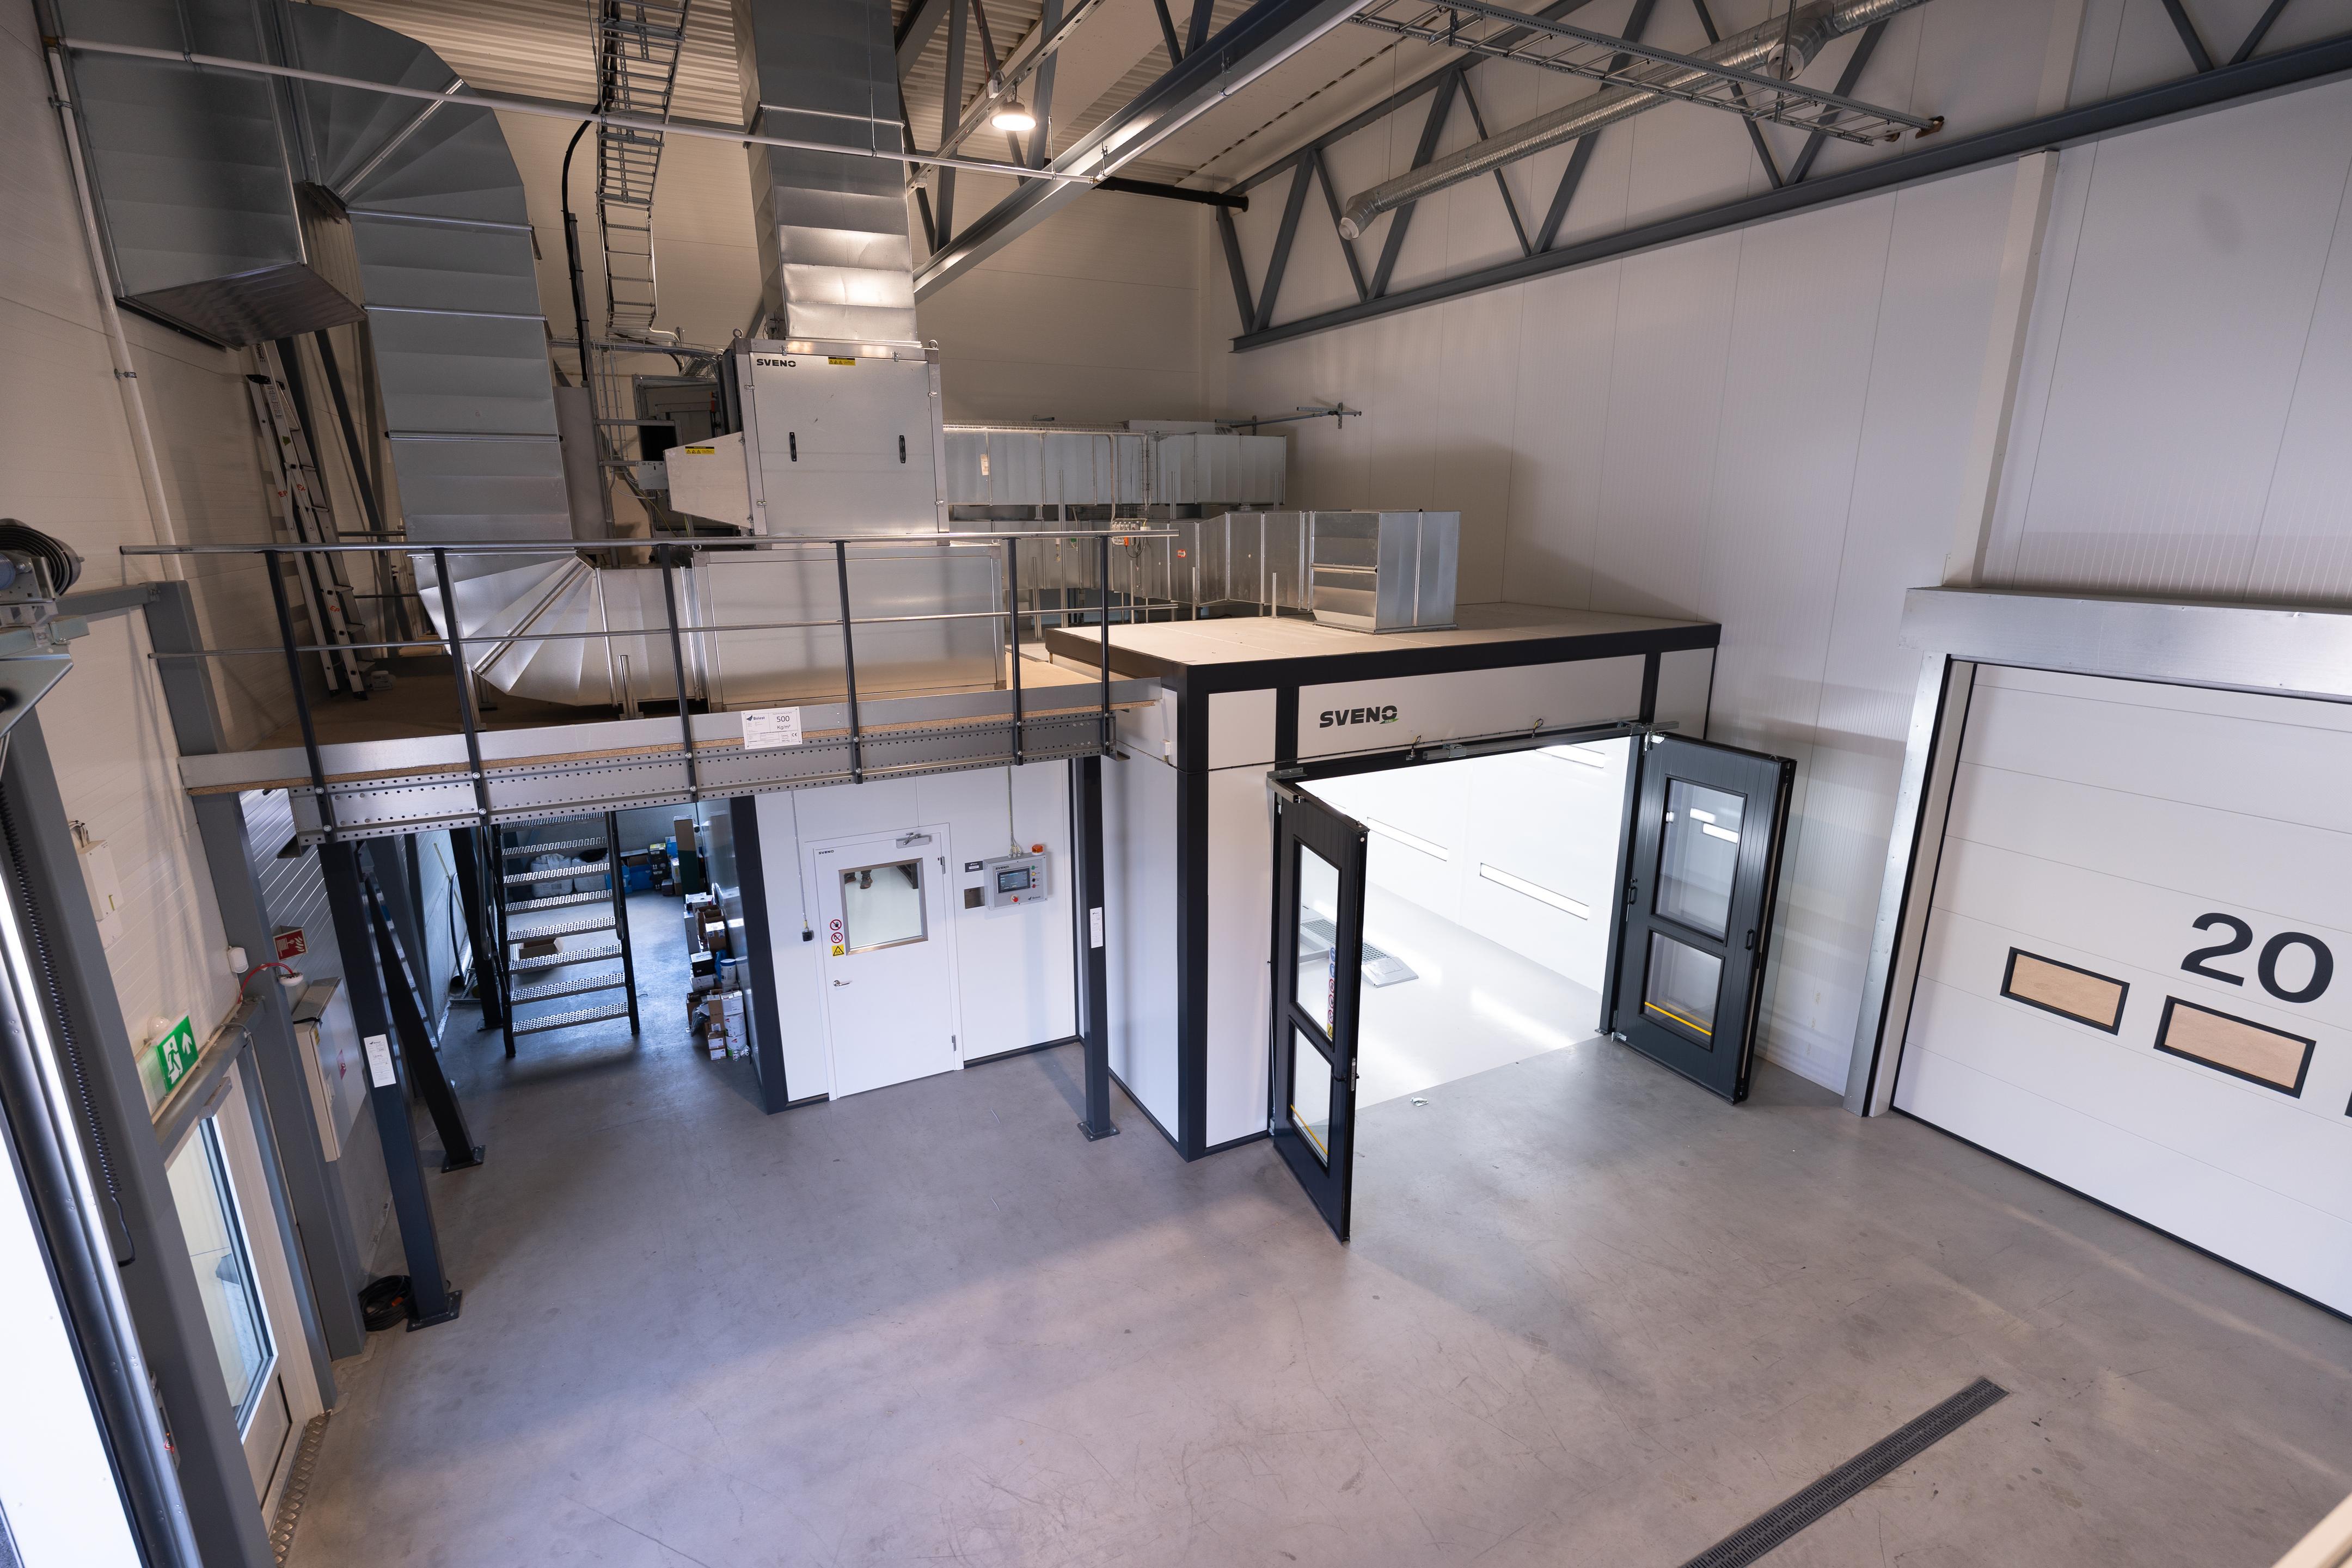
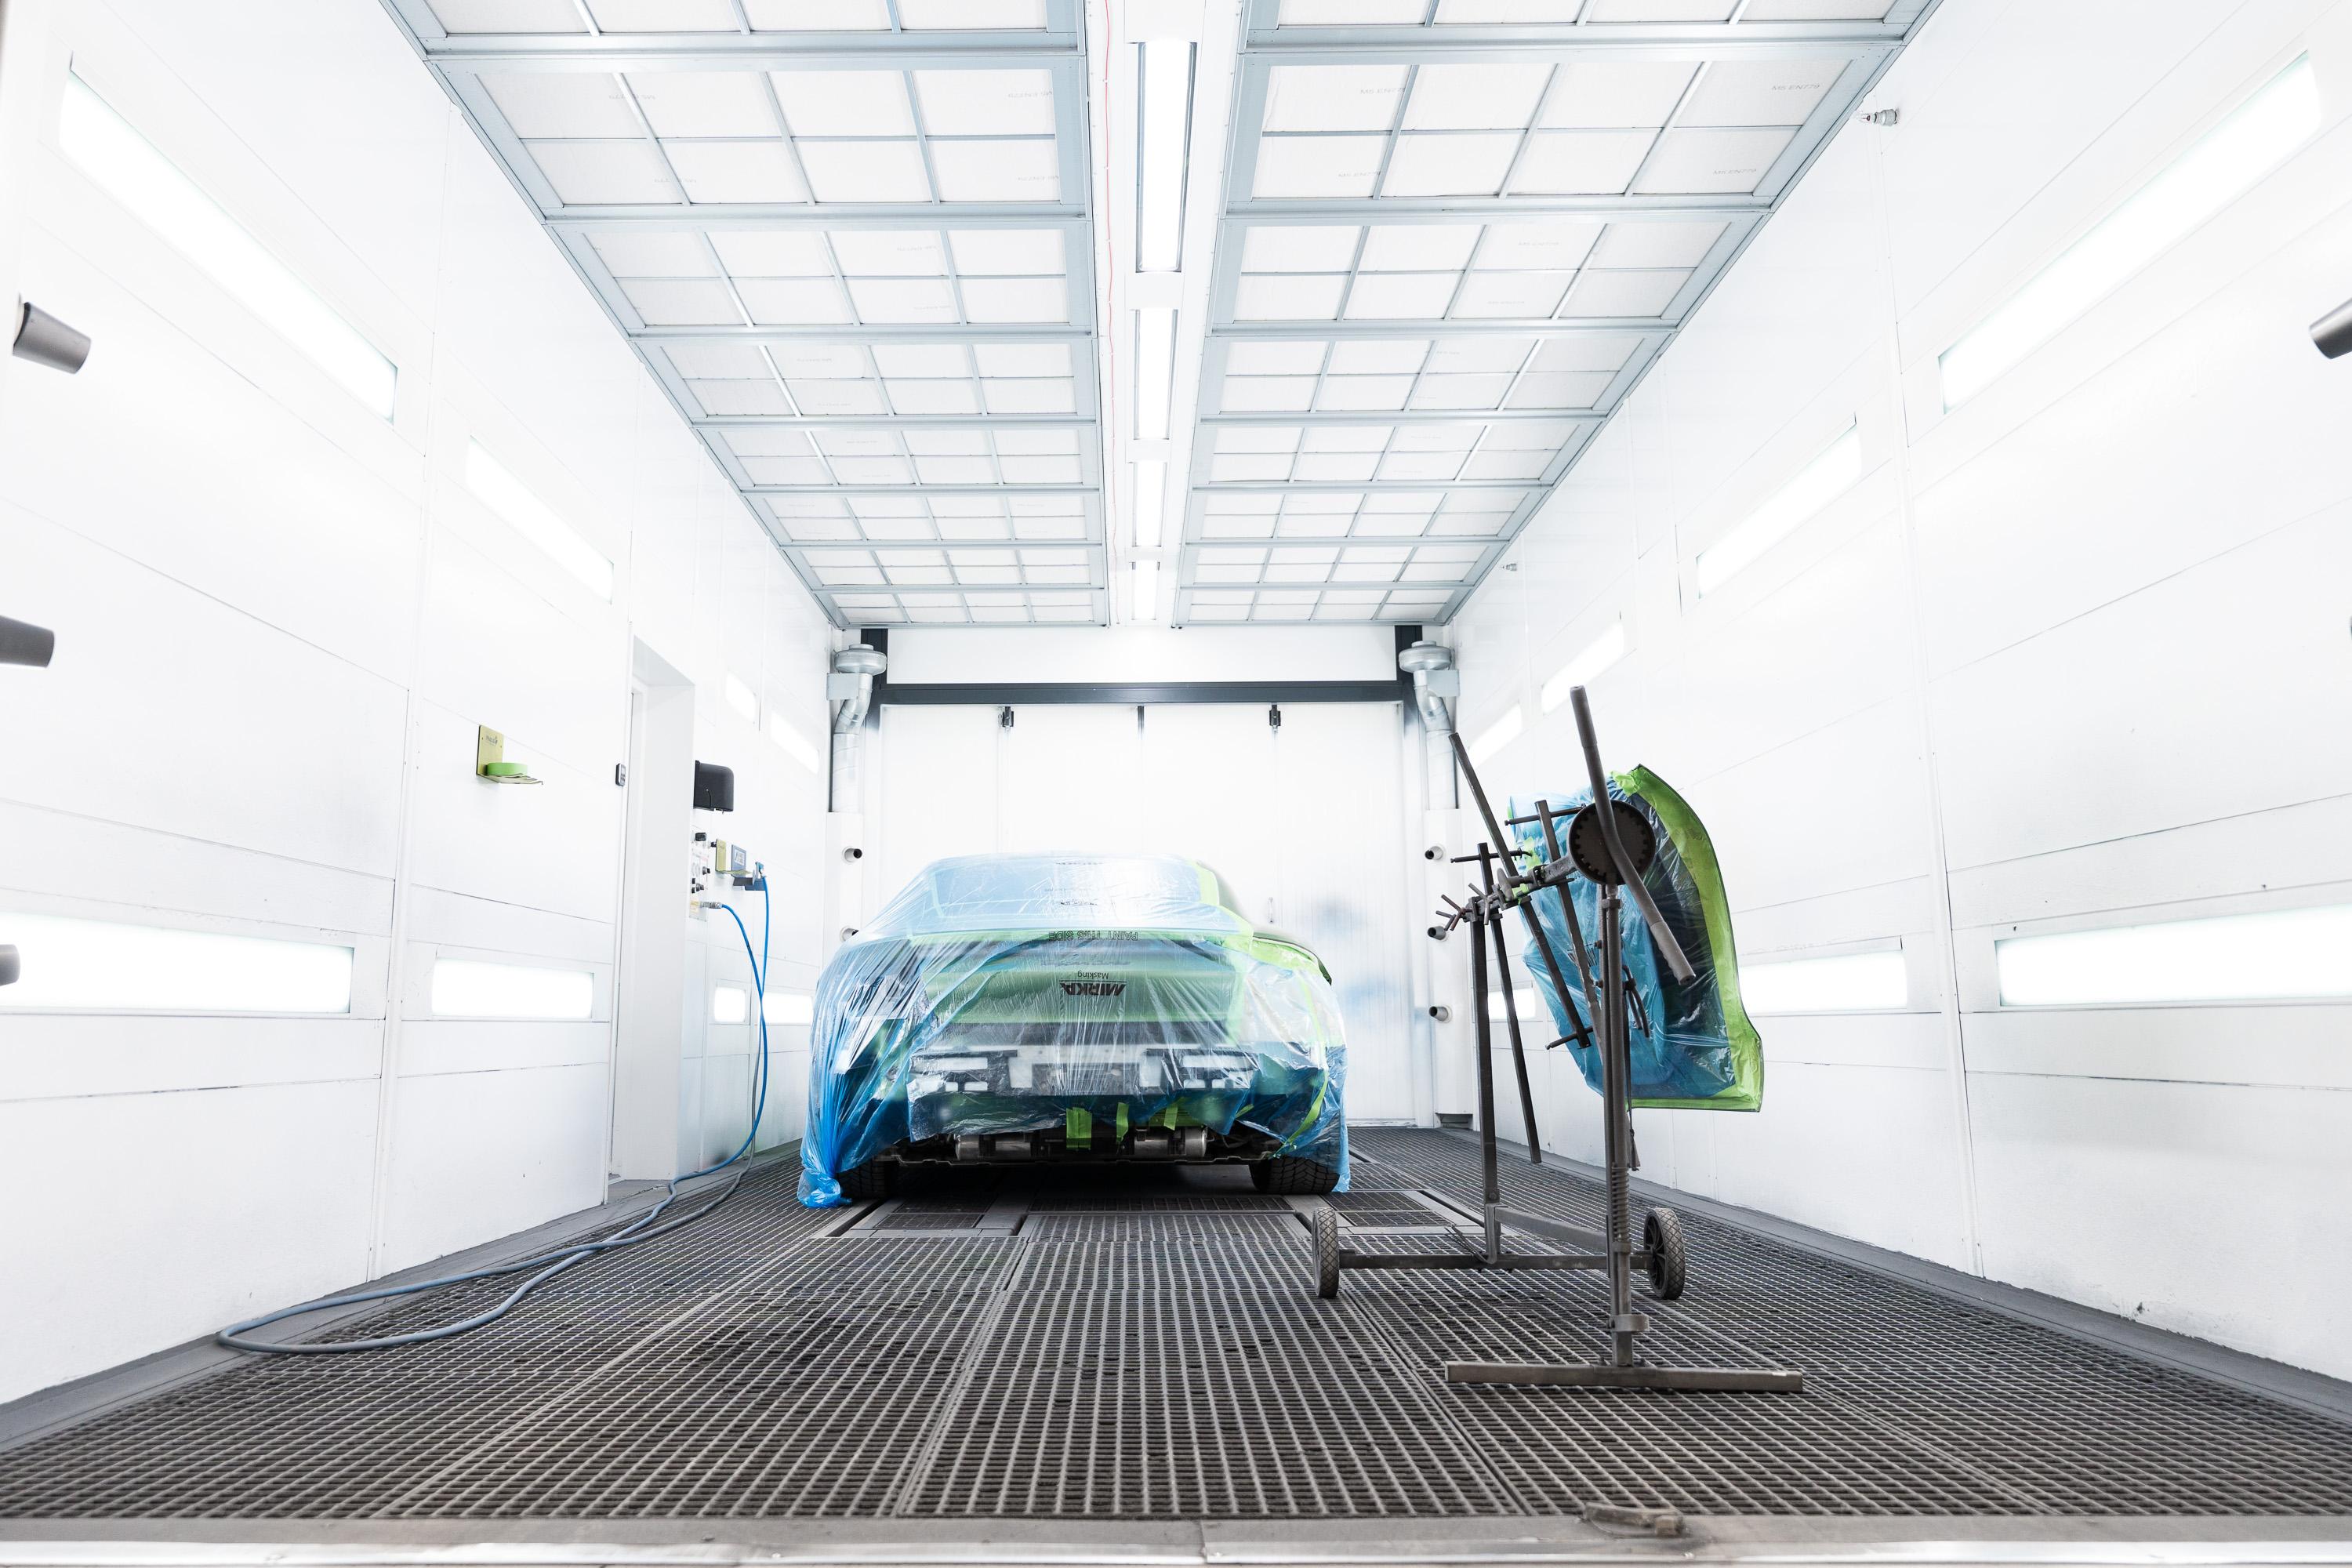
En lackbox för maskindelar och chassin måste ge plats åt både godset och arbetet runt det. Operatören ska komma åt ytor, kanter och detaljer utan att hantering, utrymningsväg eller luftström blir en begränsning.
Därför måste portar, fri höjd, lyft, serviceutrymme och intern transport in i layouten innan rummet låses.
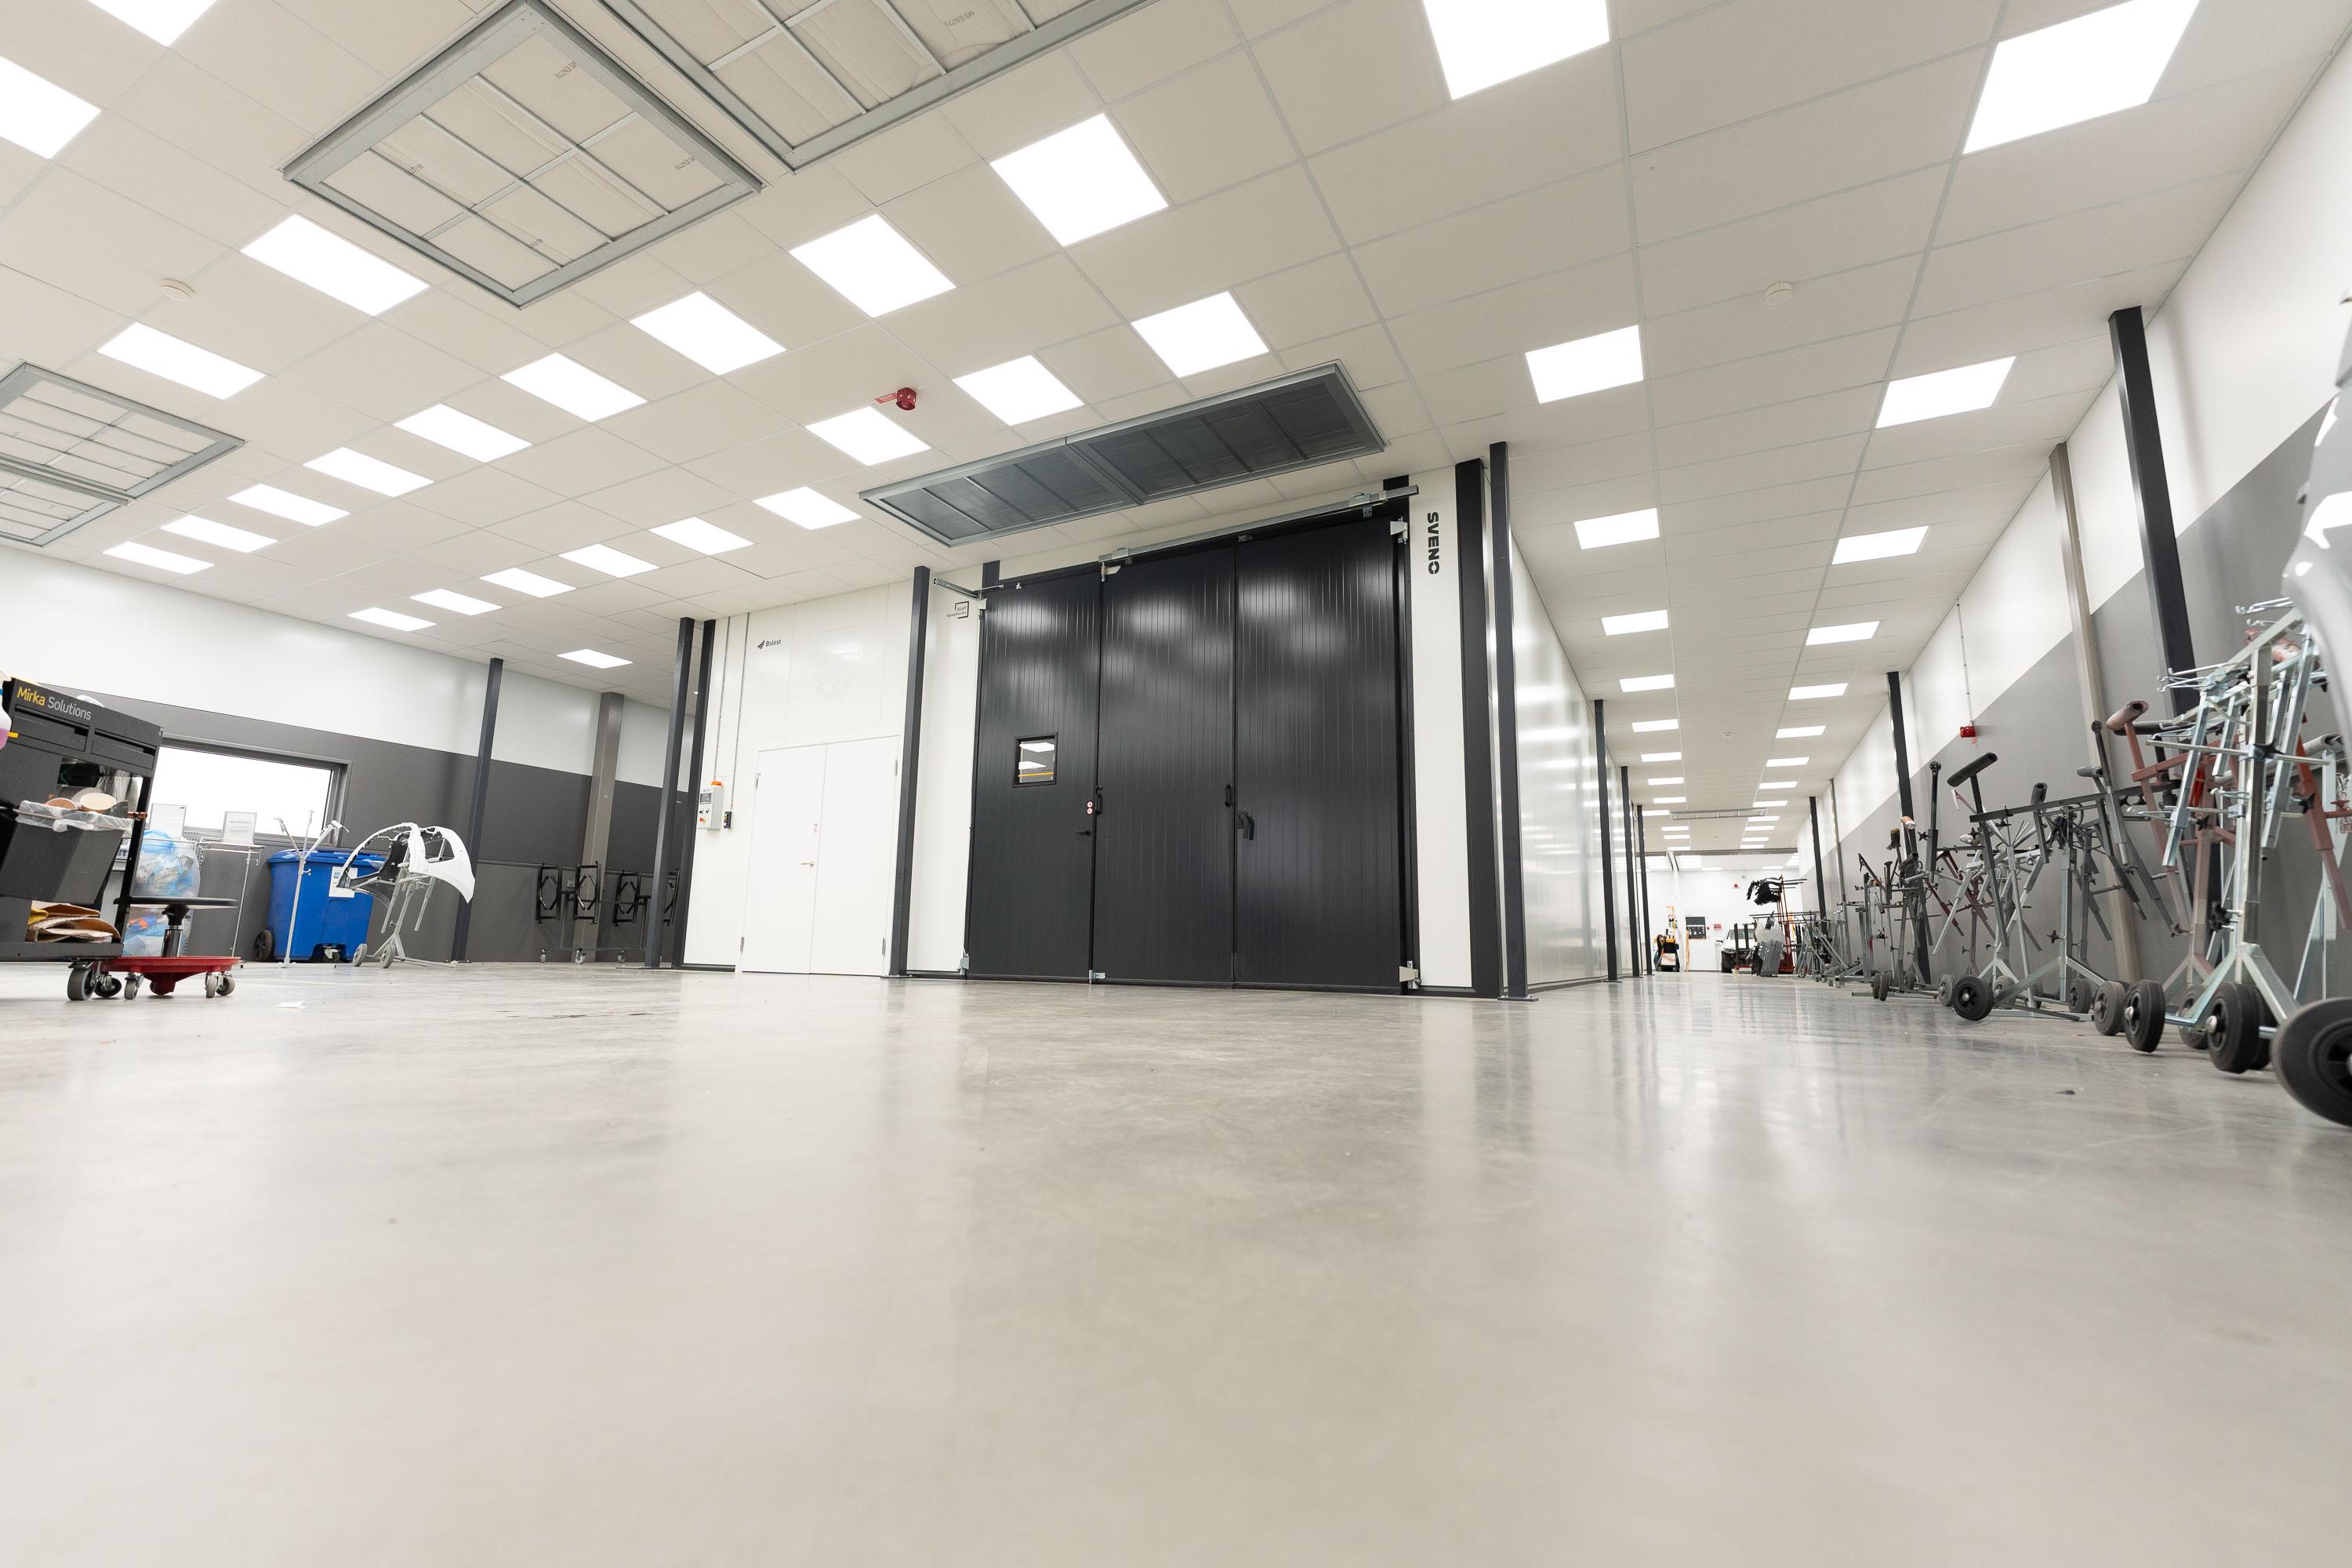
Slipning, grundning och maskering behöver ett kontrollerat utrymme före lackeringen. En förarbetsplats kan samla arbetet där det inte tar lackboxen i anspråk eller sprider damm vidare i produktionen.
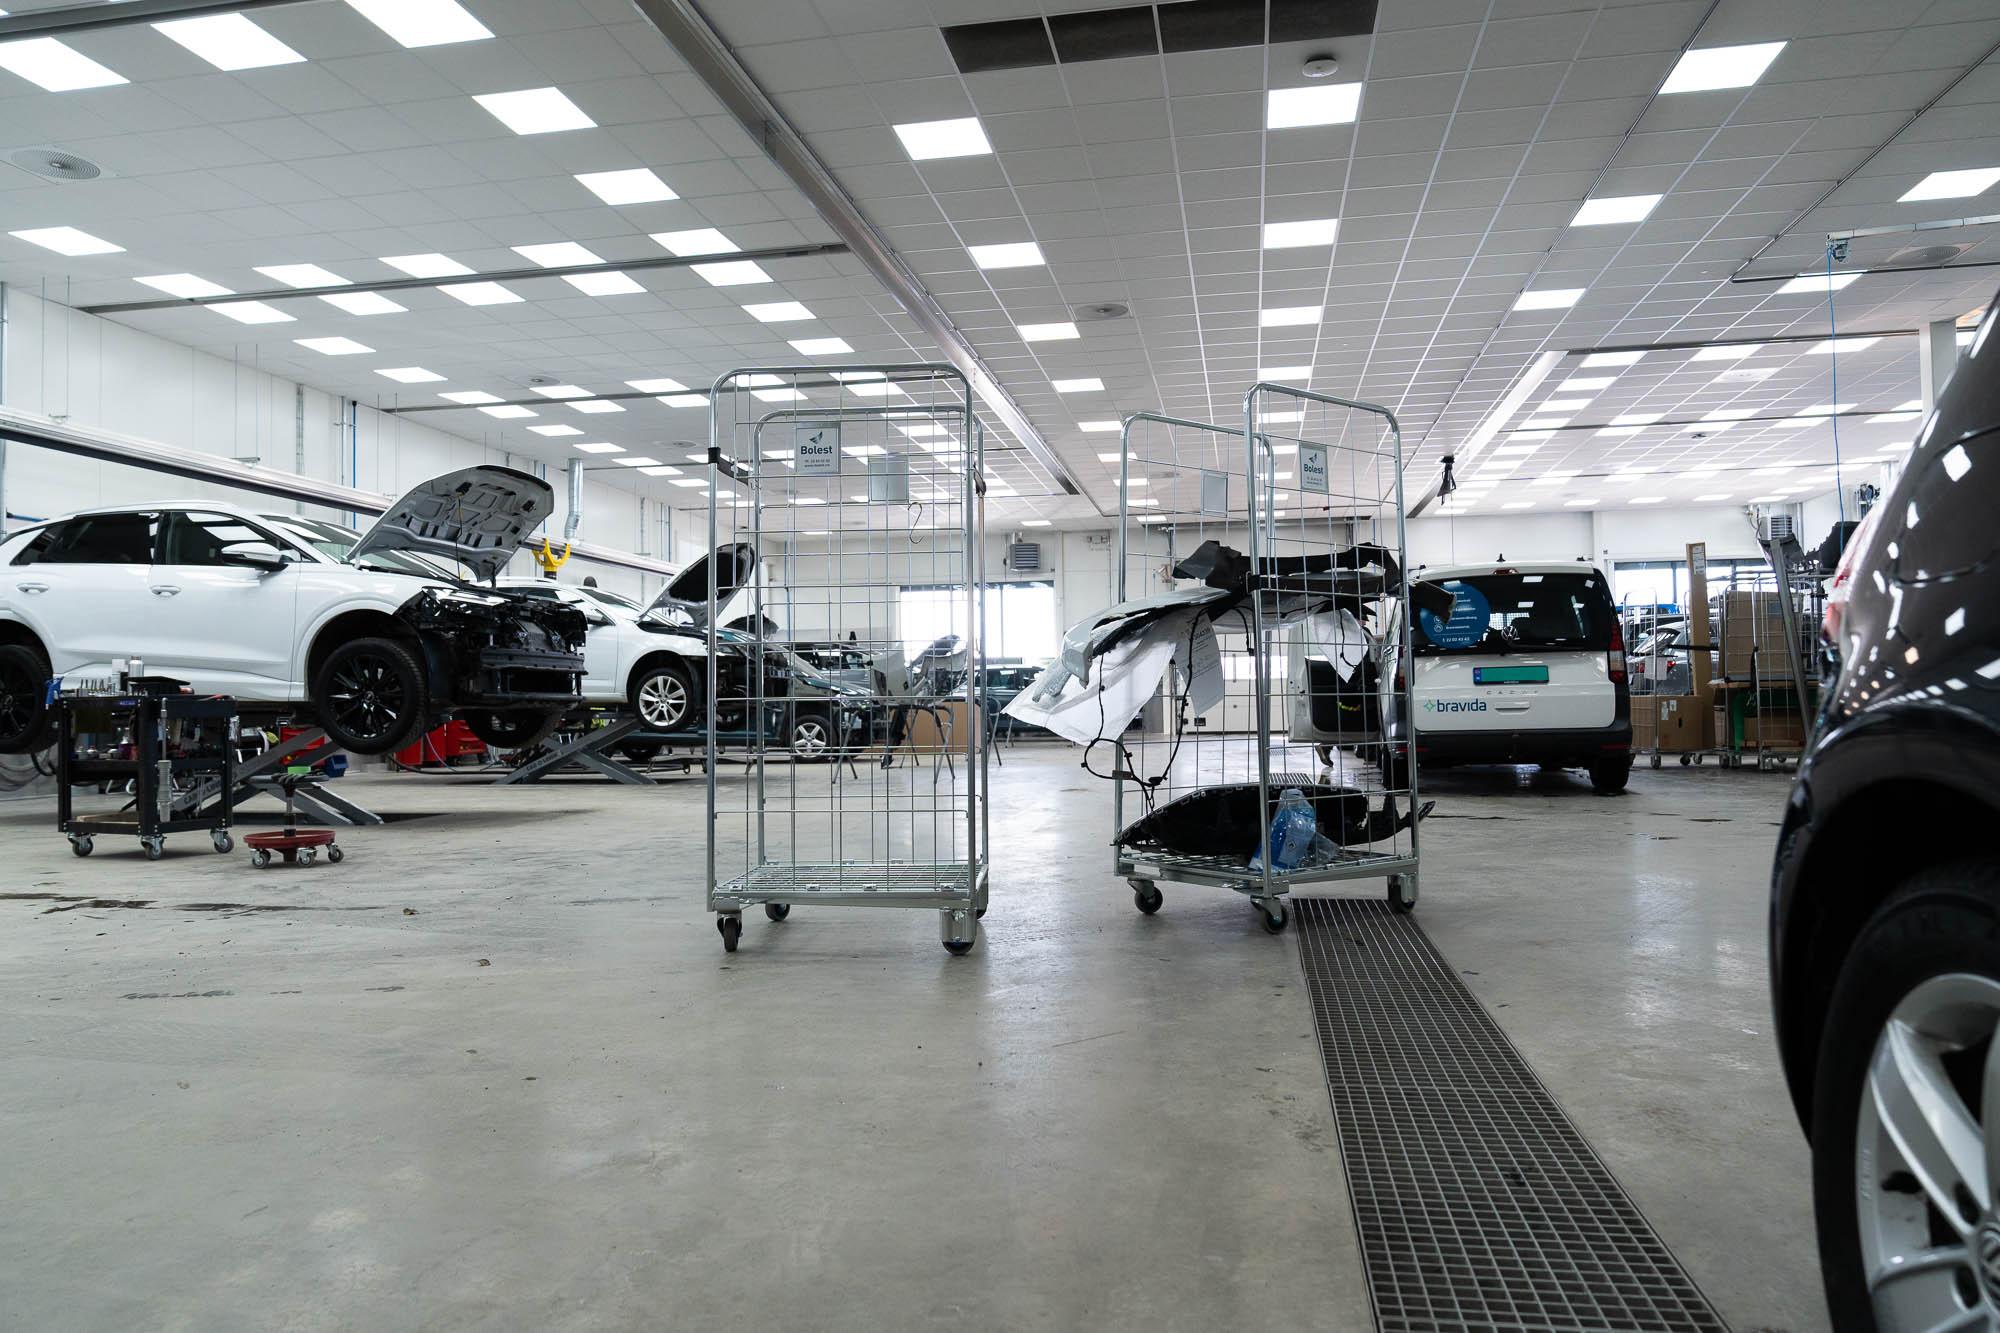
Inom maskin- och utrustningstillverkning handlar det lika mycket om flöde som om arbetsmiljö: en tydlig gräns mellan förarbete, sprutning och vidare hantering ger en mer förutsägbar drift.
När samma maskindel, chassi eller hytt passerar anläggningen om och om igen kan ett torkrum frigöra lackboxen och göra genomflödet stabilare.
Torklösningen måste bedömas mot objektets storlek, lacksystemet, önskad kapacitet och hur godset flyttas vidare efter sprutningen.
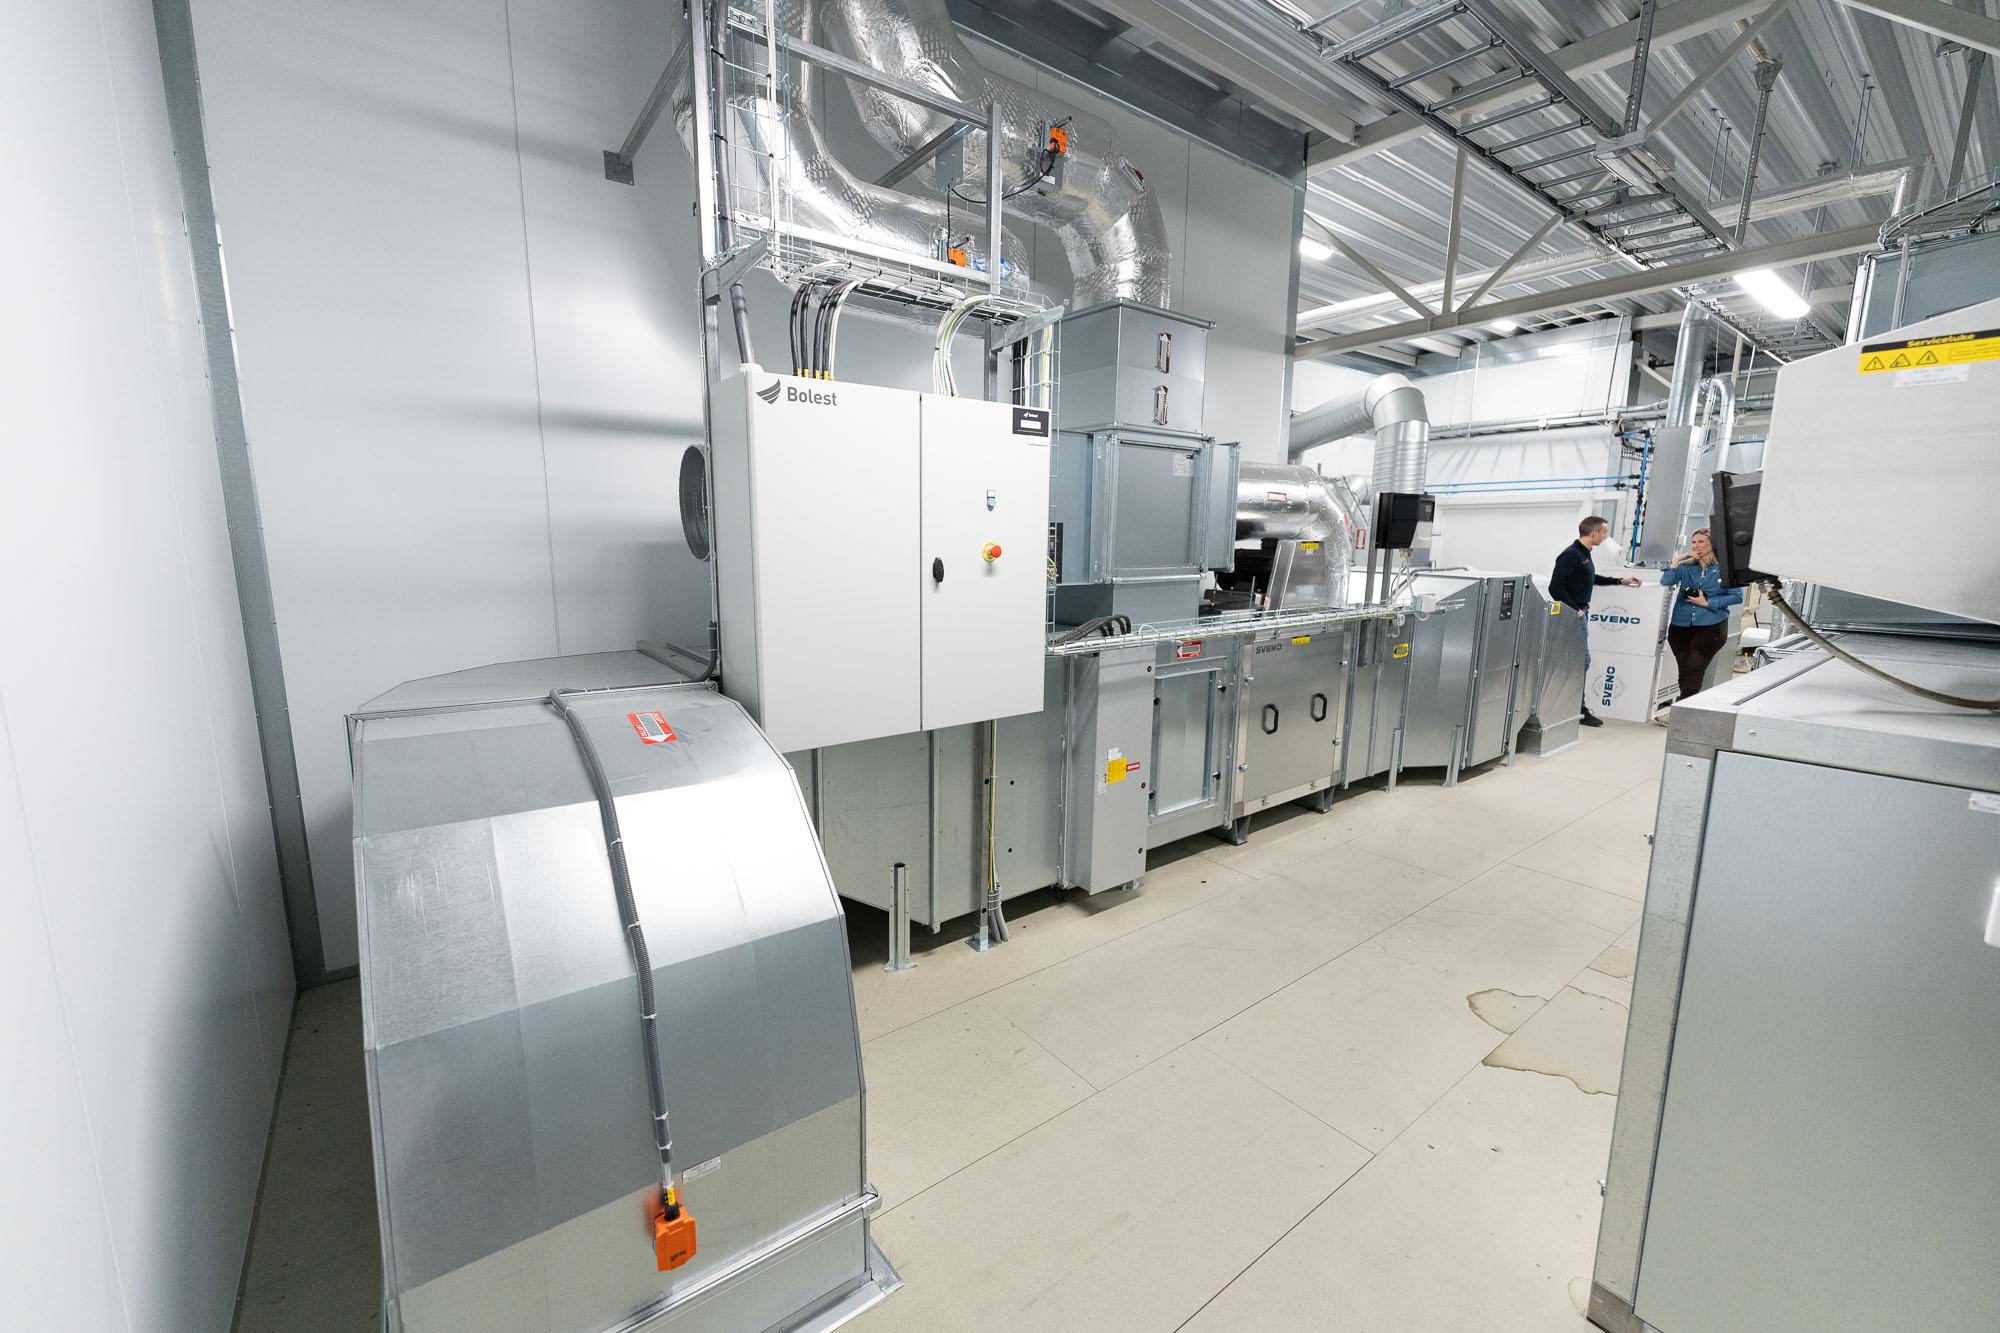
Brandfarliga ämnen, ångor, frånluft och rumsindelning måste bedömas tillsammans med processen. Där det är relevant måste klassningsplan och Ex-zoner in i planeringen innan installationen byggs.
Därför bör Bolest kopplas in för projektledning och behovsanalys innan byggnaden, installationsdragningarna och produktionslinjen är låsta.
Projekt 1 av 4
Börja med godset och produktionsflödet: storlek, vikt, lyft, portlösning, arbetsutrymme runt objektet, förarbete, torkning och vidare hantering. Först då kan lackbox, luft, teknik och byggnad bedömas rätt.
När torktiden gör att lackboxen inte kan börja på nästa detalj. Då måste separat torkning bedömas mot produktionsvolym, önskad genomloppstid, objektets storlek och hur godset flyttas vidare.
Förarbetet bör ligga där slipning, grundning och maskering kan göras kontrollerat utan att äta kapacitet i lackboxen eller förorena nästa led. Det måste bedömas utifrån arbetsmängd, objektets storlek och önskat flöde.
Byggnaden måste bedömas för utrymme, portar, golv, teknikrum, uteluftsintag, avluft, serviceåtkomst och samordning med övriga installationer. Därför bör Bolest komma in innan layout, höjder och installationsdragningar låses.
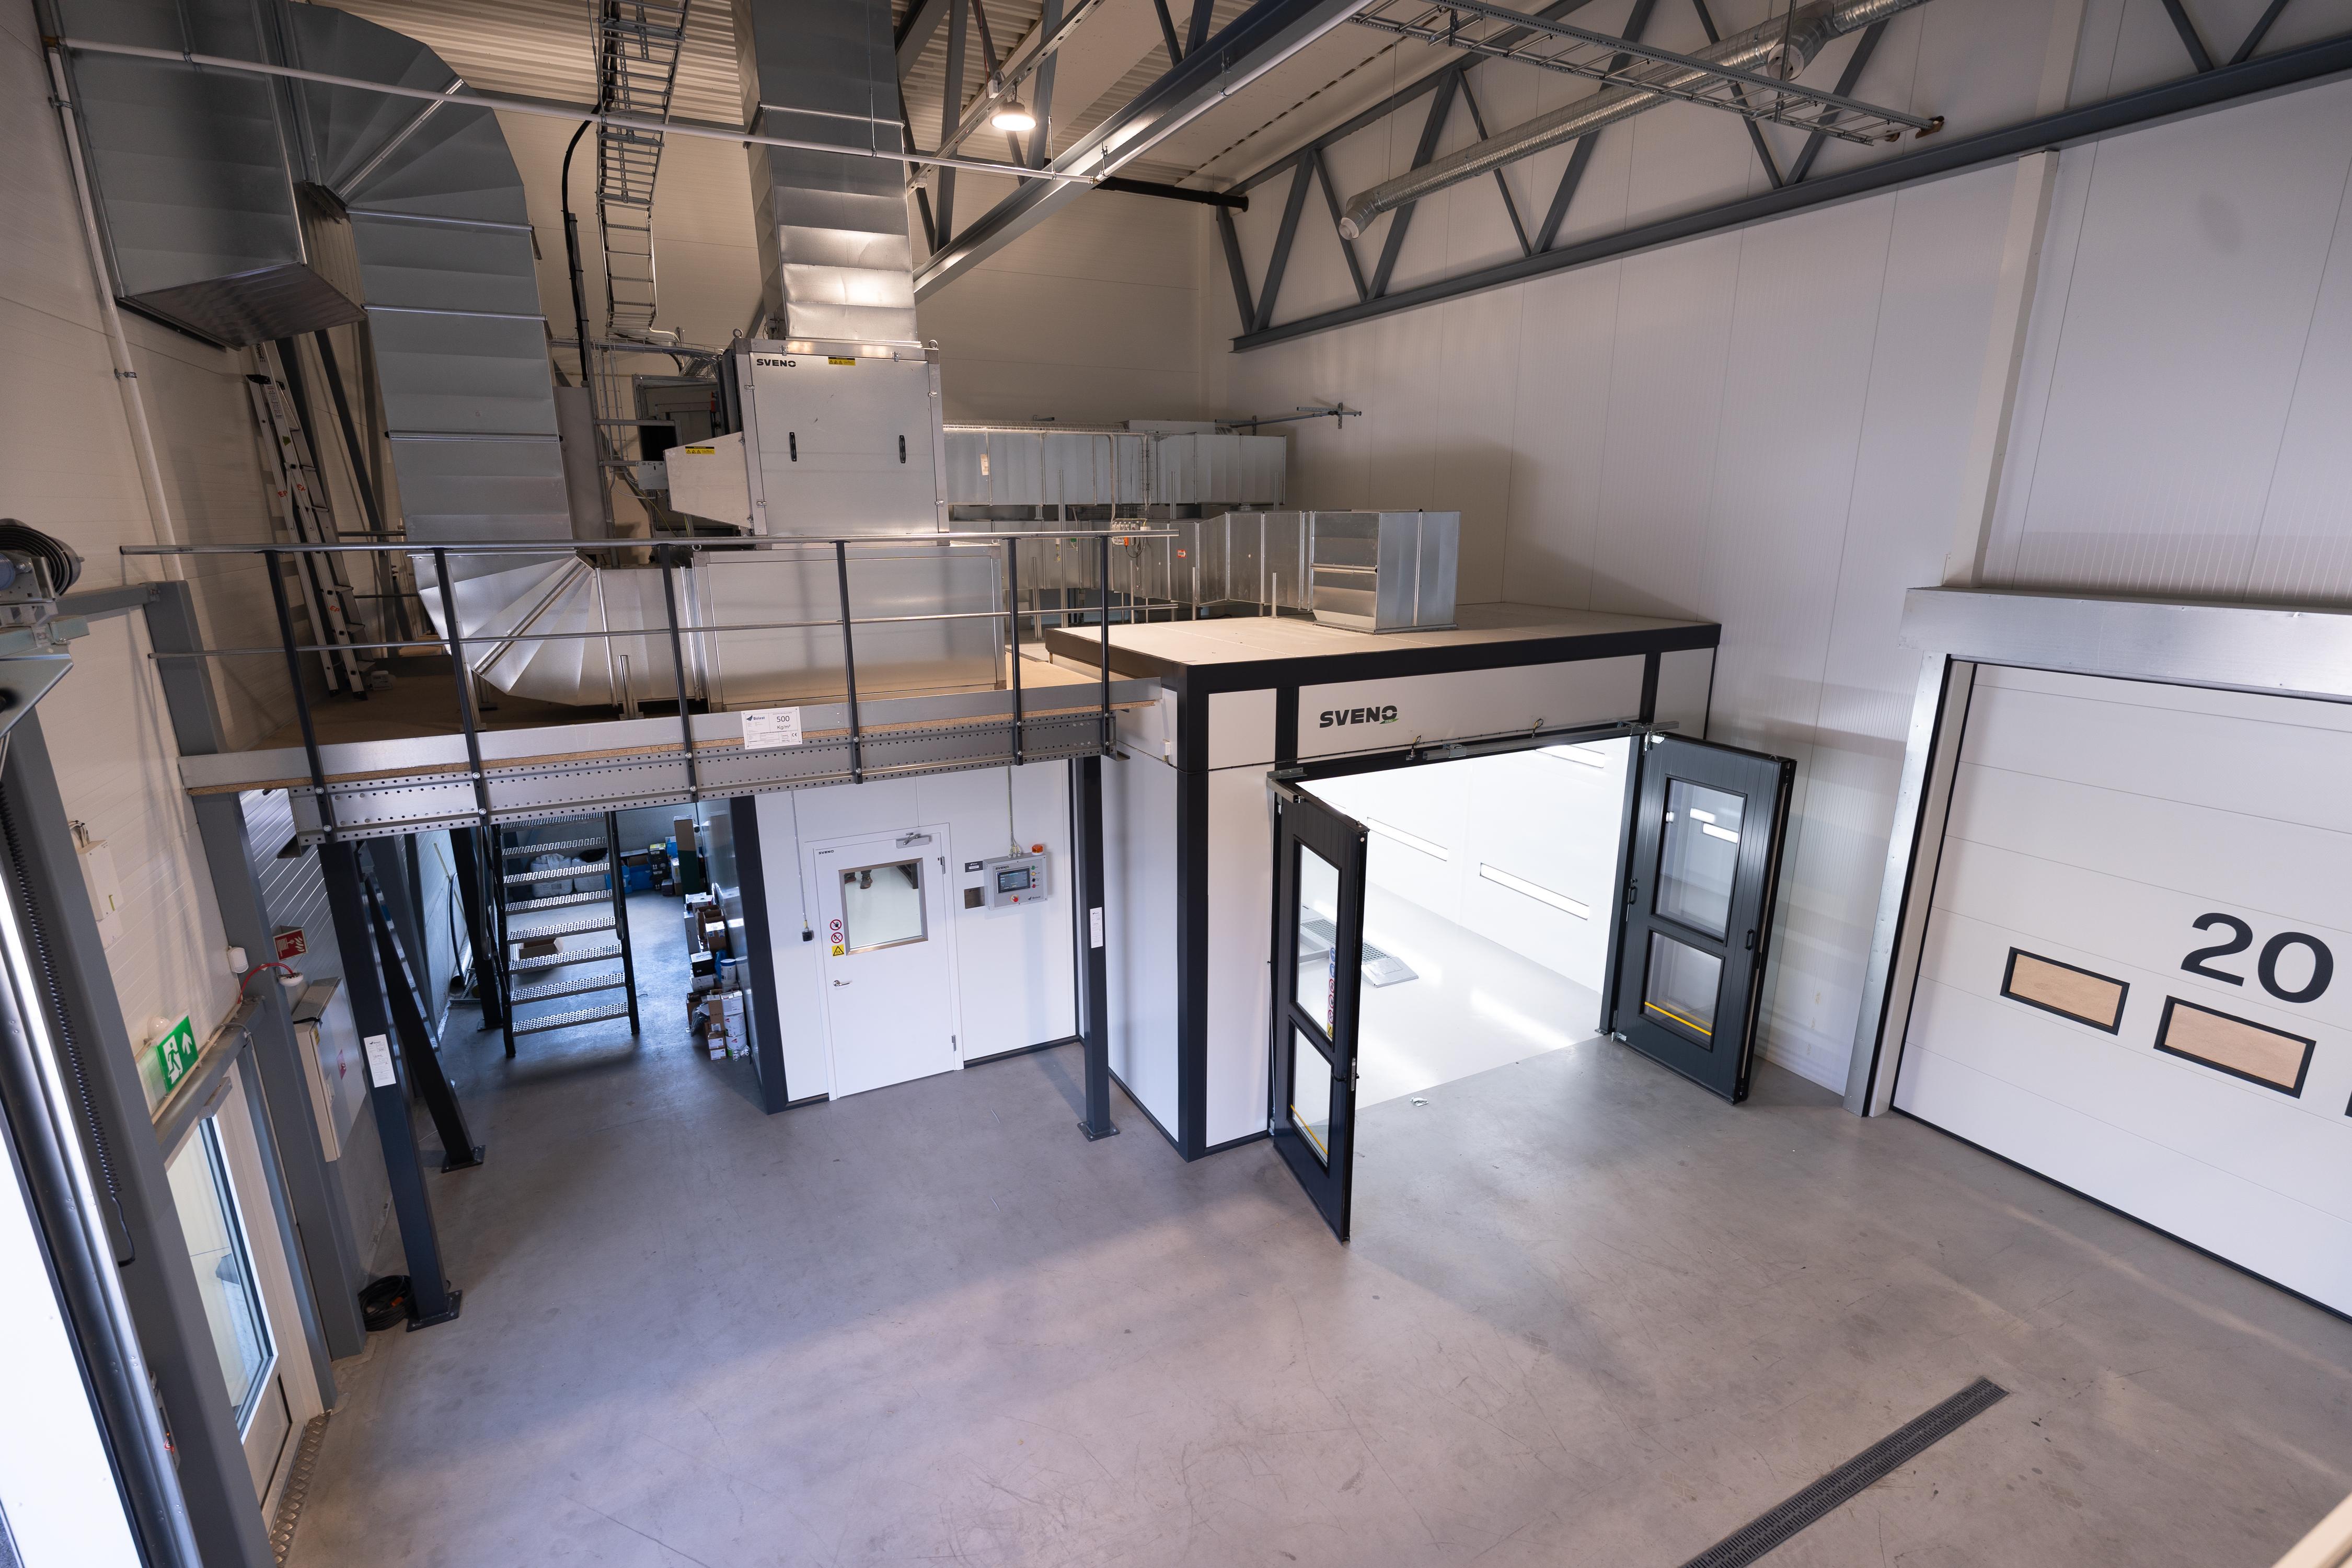
Kontakta Bolest för en förutsättningslös bedömning av dagens lösning och framtida kapacitetsbehov.
950+
Installationer levererade i Skandinavien – från enstaka lackboxar till kompletta verkstäder.